Suomi
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Muotoilusta lastaukseen: kuusi tarkistuspistettä lasipullojen tarkastuksessa
Lasipullot voivat epäonnistua tavoilla, joita on helppo unohtaa. Hiushalkeama kaulassa. Suun sisällä oleva siru, joka tulee näkyviin vasta, kun suljin on asennettu. Muottisauma, joka näyttää varjolta, kunnes pulloa pidetään valolaatikkoa vasten. Tällaiset viat voivat jättää muovauslinjan huomaamatta ja tulla ilmi vasta myöhemmin, täyttö- tai pakkausvaiheessa, kun niiden korjaaminen on kalliimpaa.
Näiden vaiheiden välissä ei ole yksittäinen tarkastus, vaan tuotanto- ja pakkausreitin varrelle sijoitettu tarkastusten sarja. Jokaisella shekillä on eri tarkoitus. Seuraava järjestys heijastelee HYT Packagingin tarkastusprosessia ja lasipakkausten valmistajien yleisiä laadunvalvontakäytäntöjä: manuaalinen silmämääräinen tarkastus, automaattinen koneen tarkastus, valo-avusteinen tarkastus, lujuus- ja suorituskykytestaus, esipakkauksen tarkastus sekä pakatun laatikon uudelleentarkastus ennen lähetystä.
Järjestys on yhtä tärkeä kuin yksittäiset tarkastukset. Ulkonäkö- ja mittatarkastukset tehdään pullojen kulkiessa tuotannon läpi; lujuustesti suoritetaan näytteille; koristelu arvioidaan pintakäsittelyn jälkeen; ja kartonkitarkastus tehdään pullojen pakkaamisen jälkeen. Pullo voi läpäistä yhden vaiheen ja epäonnistua toisen, joten tarkastusta ei pidä jättää tekemättä olettaen, että myöhemmässä tarkastuksessa havaitaan kaikki puuttuvat viat.
Hyväksymiskriteerit ovat olennainen osa laadunvalvontajärjestelmää. Osapuolten tulee sopia siitä, kuka määrittelee kriteerit, mitkä toleranssit ovat voimassa ja mikä hyväksytty näyte toimii referenssinä. Useimmissa projekteissa nämä vaatimukset tulee dokumentoida tilauseritelmiin ennen työkalujen ja tuotannon aloittamista. Myöhemmin tehdyt muutokset voivat lisätä kehityskustannuksia ja vaikuttaa toimitusaikatauluihin.
 1. Manuaalinen tarkastus
Harjoitetut silmät, edelleen töissä koneiden rinnalla
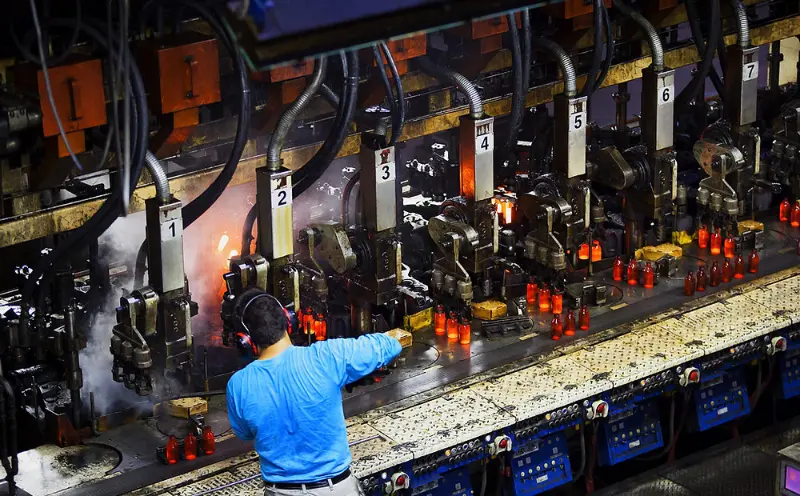
Manuaalinen tarkastus on edelleen tärkeä osa lasipullojen laadunvalvontaa. Myös kameroilla ja lasermittareilla varustetuissa tehtaissa tarkastajat tutkivat pullot yksitellen kuljettimen päässä. Joitakin vikoja on vaikea tunnistaa kiinteiden havaitsemissääntöjen avulla, mukaan lukien naarmut, jotka tulevat näkyviin vain tietyissä kulmissa, hieman epätasaiset olkapäät ja homesaumat, joita ei ole poistettu kokonaan.
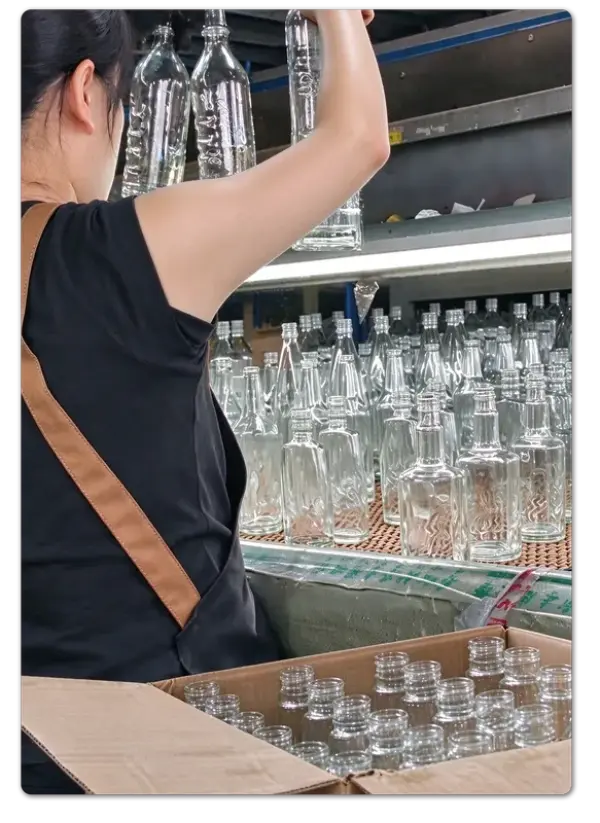
Tarkastus keskittyy viiteen pääalueeseen: suuhun, kaulaan, hartioihin, vartaloon ja pohjaan. Jokaisella alueella on erilaisia mahdollisia vikoja. Epäpyöreä suu voi estää sulkimen kiinnittymisen oikein. Kaulan ympärillä oleva lastu voi kehittyä halkeamaksi täytön aikana. Epämuodostunut pohja voi tehdä pullosta epävakaa lavalla tai täyttölinjan syöttökohdassa. Tarkastajat arvioivat, täyttääkö jokainen pullo sen eritelmässä määritellyt fyysiset ja toiminnalliset vaatimukset.
Manuaalinen tarkastus tarjoaa myös harkintatason, jota automaattiset laitteet eivät voi täysin korvata. Kokeneet tarkastajat, jotka työskentelevät samojen pullojen kanssa ajan mittaan, voivat tunnistaa muutokset ennen kuin ne näkyvät hylkäystilastoissa. Näitä voivat olla erot valon läpäisyssä lasin läpi, vaihtelut käsittelyominaisuuksissa tai hienovaraisia muutoksia olkapään muodossa. Tällaiset havainnot eivät välttämättä aina näy virallisessa valvontasuunnitelmassa, mutta ne voivat auttaa tunnistamaan kehittyviä tuotantoongelmia.
Tämä vaihe auttaa myös varmistamaan, vastaavatko kirjoitetut tekniset tiedot valmiiden pullojen todellista ulkonäköä. Piirustus voi määrittää sirun hyväksyttävän koon, mutta se ei voi täysin osoittaa, kuinka näkyvä siru on valmiissa pullossa. Tarkastajat ja asiakkaat voivat arvioida tätä tehokkaammin tutkimalla yhdessä fyysisiä näytteitä ja vahvistamalla sovitut ulkonäköstandardit.
Mitä se saa kiinni:Näkyviä ulkonäkö- ja valmistusvirheitä, jotka on arvioitu hyväksytyn näytteen ja sovittujen tuoteeritelmien perusteella.
2. Automaattinen koneen tarkastus
Johdonmukaisuus linjan nopeudella
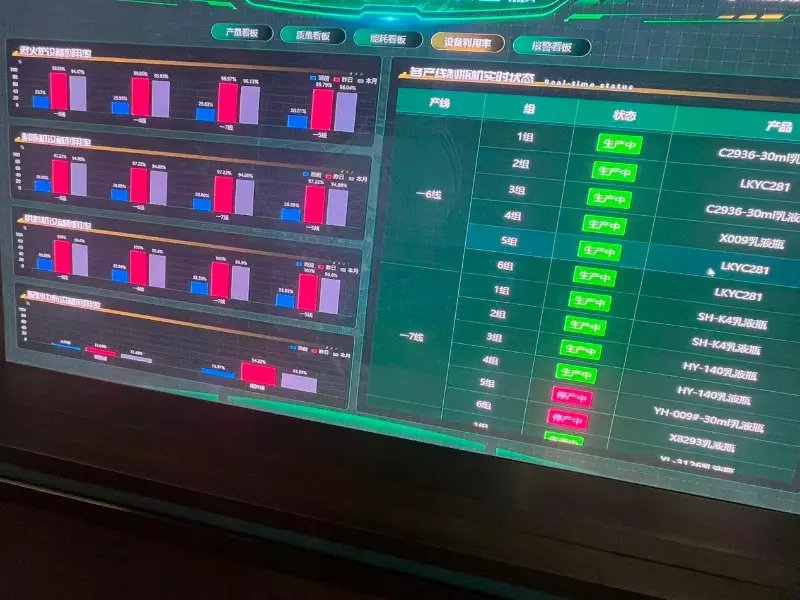
Jos manuaalinen tarkastus antaa ihmisen arvion, automaattinen koneen tarkastus tarjoaa toistettavuuden. Kamera- ja anturiasemat tutkivat ominaisuuksia, joita varten ne on konfiguroitu, mukaan lukien mittatoleranssit, suupinnan viimeistely, sivuseinämän ja pohjan viat, halkeamat ja muotoepätasaisuudet. Jokainen pullo arvioidaan samojen havaitsemiskynnysten perusteella koko tuotantoajon ajan.
Vialliset pullot hylätään yleensä automaattisesti ja siirretään pois kuljettimelta ennen siirtymistä seuraavaan tuotantovaiheeseen. Tämä auttaa estämään viallisten lasisäiliöiden pääsyn pakkausalueelle, jossa halkeileva pullo voi vahingoittaa viereisiä pulloja ja ympäröivää laatikkoa.
Tarkastuskoneen tunnistuskyky riippuu kuitenkin sen antureista, algoritmeista ja kokoonpanosta. Määritettyjen tunnistusparametrien ulkopuolella oleva vika voi kulkeutua järjestelmän läpi, kun taas liian tiukat asetukset voivat johtaa tarpeettomiin hylkäyksiin. Tästä syystä koneen tarkastus ymmärretään parhaiten kontrolloituna seulontaprosessina eikä takuuna siitä, että kaikki mahdolliset viat tunnistetaan.
Tuotantolinjat voivat käyttää useita tarkastusasemia erilaisten pullojen ominaisuuksien kattamiseksi. Niiden yhdistetty tehokkuus riippuu edelleen laitteiden kyvystä, tunnistusherkkyydestä ja linjakonfiguraatiosta. Tämän seurauksena kaksi samanlaista tarkastusprosessia käyttävää tehdasta voivat saada erilaiset havaitsemis- ja hylkäystulokset.
Mitä se saa kiinni:Mitta- ja rakennevirheet tuotantonopeudella, arvioituna ennalta määritettyjen koneen tunnistuskynnysten perusteella.
3. Valoavusteinen visuaalinen tarkastus
Mitä valolaatikko tekee näkyväksi
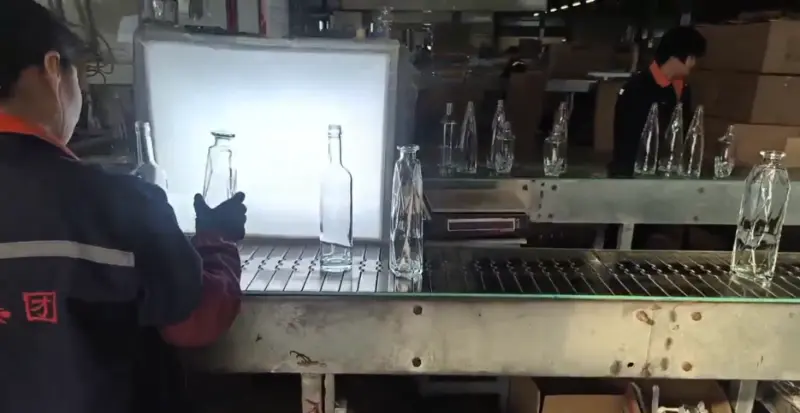
Jotkut lasivirheet on helpompi tunnistaa säädetyssä valaistuksessa. Kun kirkasta pulloa pidetään kirkasta taustaa vasten, piirteet, joita voi olla vaikea nähdä tavallisessa tehdasvalaistuksessa, tulevat selvemmiksi. Näitä ovat kuplat lasiseinässä, kivet ja vieraat sulkeumat, pohjasta lähtevät hienot halkeamat, epätasainen lasin jakautuminen ja pinnan aaltoilu, jotka voivat vaikuttaa valmiin pullon ulkonäköön.
Tarkastusmenetelmä on vakiintunut, mutta hyväksymiskriteerit on määriteltävä aiotun sovelluksen mukaan. Kuplan koko, määrä, sijainti, sisällyttämistyyppi ja näkyvyyskynnykset voivat vaihdella projekteista riippuen. Esimerkiksi viat, jotka ovat havaittavissa läpinäkyvässälasillinen viinapullosaattaa olla vähemmän näkyvissä pullossa, jossa on sprayväri, kuorrutus tai kaiverrettu koristelu.
Valoavusteisella tarkastuksella on myös rajoituksia. Vikoja, jotka sijaitsevat syvällä lasiseinän sisällä tai ovat samansuuntaisia katselukulman kanssa, voivat olla vaikea havaita. Koneen lisätarkastus tai tuhoava näytetestaus voi olla tarpeen, jos nämä viat aiheuttavat erityisen riskin.
Tästä syystä hyväksymiskriteerien tulisi perustua pikemminkin siihen, mitä tarkastusmenetelmällä voidaan todellisuudessa varmistaa, eikä epärealistisiin odotuksiin täydellisestä läpinäkyvyydestä. Vaatimus, jota ei voida jatkuvasti tarkistaa silmämääräisellä tarkastuksella, voi aiheuttaa erimielisyyksiä tuotteen hyväksymisen aikana.
Mitä se saa kiinni:Kirkkaus, läpinäkyvyys, sisäiset sulkeumat ja pinnan laatu mitattuna valvotussa valaistuksessa dokumentoituja rajoja vastaan.
4. Vahvuuden ja suorituskyvyn testaus
Selviääkö pullo sen täyttämisen jälkeen tapahtuvasta
Ulkonäkö on vain osa lasipullon laatua. Pullo, joka näyttää oikealta, mutta epäonnistuu korkin alla, pastöroijan sisällä tai pinotun kotelon pohjassa, ei silti sovellu käyttötarkoitukseensa. Suorituskykytestaus auttaa arvioimaan näitä riskejä ennen kuin tuotteet saavuttavat täyttö- ja jakeluvaiheen.
Testauksen aikana määritetty näyte altistetaan määrätyille mekaanisille kuormituksille, sisäisille paineille tai lämpötilan muutoksille. Tuloksia verrataan sitten pullon suunnittelulle ja sen käyttötarkoitukselle asetettuihin hyväksymiskriteereihin.
Neljä testausluokkaa kattavat monia yleisiä vaatimuksia, vaikka lisämenetelmiä voidaan sisällyttää, kun sovellus vaatii niitä.
| Testimenetelmä | Mitä testi mittaa |
|---|---|
| Pystysuuntainen kuormitus tai puristustestaus | Kuinka paljon alaspäin suuntautuvaa voimaa pullo kestää määritellyissä testiolosuhteissa. |
| Sisäisen paineen testaus | Kestää sisäistä painetta, erityisesti pulloissa, jotka on tarkoitettu paineistetun sisällön säilyttämiseen. |
| Lämpöshokkitestaus | Kestää nopeita lämpötilan muutoksia tietyissä testausolosuhteissa. |
| Muut määritellyt suorituskykytestit | Tilauksessa määritellyt mekaaniset tai sovelluskohtaiset lisävaatimukset. |
Testausmenetelmien valinta riippuu pullon suunnittelusta, lasin ominaisuuksista, aiotusta sovelluksesta ja sovellettavista hyväksymiskriteereistä. Jokainen pullo ei vaadi samaa testiyhdistelmää.
Testitulokset koskevat tutkittuja näytteitä sen sijaan, että ne sertifioivat automaattisesti jokaisen tuotanto-erän pullon. Näytteen koko ja valinta ovat tärkeitä osia testausmenetelmässä. Läpäisevä näyte antaa tietoa valmistusprosessista ja testatuista tuotteista, mutta sitä ei pidä tulkita todisteeksi siitä, että erän jokainen yksikkö on testattu erikseen. Testausraportissa on siksi yksilöitävä näyte ja olosuhteet, joissa testi suoritettiin.
 On myös tärkeää erottaa lujuustestaus kovuuden mittauksesta. Näissä menetelmissä käytetään erilaisia laitteita ja arvioidaan erilaisia ominaisuuksia. Kovuustulosta ei voida pitää mekaanisen lujuustestin korvikkeena, ja tarkastusraporteissa tulee yksilöidä todellinen käytetty menetelmä.
Mitä se saa kiinni:Mekaaniset ja termiset suorituskykyongelmat mitattuna määritellyistä näytteistä sovelluskohtaisten testauskriteerien perusteella.
5. Esipakkauksen tarkastus
Viimeinen katse ennen laatikon sulkemista
Pakkaus on tuotantoprosessissa lähellä yksisuuntaista ovea. Kun pullot on laskettu, järjestetty, suojattu ja sinetöity laatikoiden sisään, vian tunnistaminen on monimutkaisempaa. Pahvilaatikot on ehkä avattava uudelleen, määrät on sovitettava yhteen ja kuormalavat rakennettava uudelleen. Esipakkauksen tarkastus auttaa estämään vaatimustenvastaisten tuotteiden pääsyn tähän vaiheeseen.
Tarkastus kattaa ulkonäön, tuotteen tekniset tiedot, määrän ja tarvittaessa pinnan koristelun laadun.
Koristettujen lasipullojen tarkastuslista sisältää lisäosia:
- Logon sijainti ja painatuksen rekisteröinti
- Värin yhtenäisyys koko tuotantojakson ajan
- Pinnoitteen ulkonäkö ja peittävyys
- Pinnan koristelu laatu
- Tilauksesta sovittiin muut koristelutiedot
Sisustus on tärkeä osa tarkastusprosessia, koska hyväksytyn suunnittelun ja laatukriteerien on vastattava toisiaan. Painatus, kuorrutus, ruiskuvärjäys ja kaiverrus määritellään normaalisti tuotekehityksen aikana. Kun pintakäsittely tulee osaksi hyväksyttyä suunnittelua, myös sen ulkonäkö ja sovellettavat toleranssit tulee sisällyttää hyväksymiskriteereihin.
Silmämääräisesti hyväksytty sisustusviite, jossa ei ole kirjallista toleranssia, voi muodostua erimielisyyksien lopputarkastuksessa. Värin, sijainnin, peittävyyden ja hyväksyttävän ulkonäön dokumentointi etukäteen tekee tarkastusprosessista johdonmukaisemman.
Myös itse pakkaus on osa tarkistusta. Jakajat, suojaavat sisäosat ja laatikoiden kokoonpanot määrittävät, kuinka hyvin pullot on suojattu liikkumiselta ja pullon kosketukselta kuljetuksen aikana. Pakkauspöydän tarkastuksen läpäisevä laatikko voi silti olla alttiina kuljetusvaurioille, jos sen sisäinen järjestely ei tarjoa riittävää suojaa.
Mitä se saa kiinni:Tuotteen vaatimustenmukaisuus, koristelun laatu, määrä ja pakkausvalmius ennen laatikoiden sulkemista.
6. Lähetystä edeltävä tarkastus
 Pakkauksen avaaminen uudelleen laatikon tarkistamiseksi
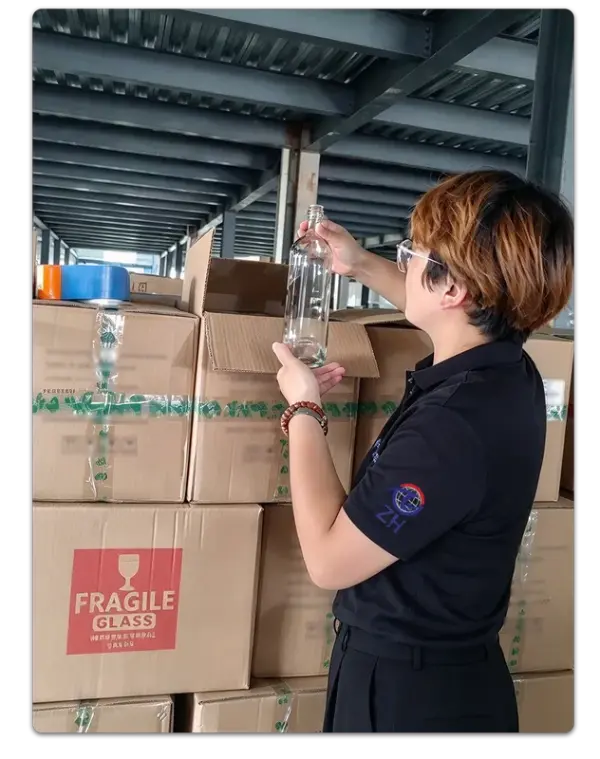
Lähetyksen ennakkotarkastus tarjoaa toisen mahdollisuuden tarkastella tuotteita, jotka ovat jo läpäisseet aiemmat laatutarkastukset. Valitut laatikot avataan sovitun näytteenottosuunnitelman mukaisesti. Sisällä olevat pullot tarkastetaan uudelleen ulkonäön, näkyvien vikojen, tuotetietojen ja koristelun laadun suhteen. Tarkastajat tutkivat myös pakkausjärjestelyn varmistaakseen, että pullot pysyvät oikein paikoillaan ja suojattuna.
Tämä on tarkastusvaihe, jossa tuotteet arvioidaan niiden todellisessa toimituskunnossa alkuperäisen tuotantokuntonsa sijaan. Se voi tunnistaa käsittelyvauriot, pakkausvirheet ja lastaukseen liittyvät ongelmat, joita ei ehkä ollut olemassa aikaisemmissa tuotantotarkastuksissa.
Avattujen laatikoiden määrä riippuu tilausvaatimuksista, lähetysmäärästä, tuotteen arvosta ja sovitusta näytteenottosuunnitelmasta. Eri projektit voivat käyttää erilaisia otantatasoja. Tärkeää on, että tarkastusmenetelmästä ja hyväksymiskriteereistä sovitaan etukäteen ja niitä sovelletaan johdonmukaisesti, jotta lähetyksen hyväksymistä tai hylkäämistä voidaan tukea dokumentoiduilla vaatimuksilla subjektiivisen arvioinnin sijaan.
Tuloksena on ylimääräinen valvontapiste, kun tavarat on jo pakattu, merkitty, pinottu ja odottamassa lastausta.
Mitä se saa kiinni:Pakatut tuotteet ja pakkausehdot, tarkistettu sovitun näytteenottosuunnitelman mukaisesti ennen lastausta.
Tarkastuksen painopiste:Tarkista valitut pakatut tuotteet, pahvikotelon kunto ja suojapakkaus uudelleen ennen lähettämistä.
Kuusi tarkistusta, yksi järjestelmä
Pullo, joka saavuttaa täyttölinjan, on läpäissyt kuuden tyyppisen tarkastuksen
Jokainen tarkastus vastaa eri kysymykseen. Näyttääkö pullo oikealta? Ovatko sen mitat toleranssin sisällä? Onko lasi optisesti puhdas? Kestääkö se sille aiotut käyttöolosuhteet? Vastaako koristelu hyväksyttyä mallia? Onko tuote säilynyt suojattuna pakkaamisen aikana?
Mikään yksittäinen vaihe ei kata kaikkia näitä vaatimuksia, eivätkä tarkastusvaiheet voi korvata toisiaan. Kun pullo suljetaan pahvilaatikon sisään, useimmat mahdollisuudet tuotantovirheiden korjaamiseen ovat jo ohi. Tästä syystä aikaisemmassa valmistusprosessissa tehdyt tarkastukset ovat yhtä tärkeitä kuin lopputarkastukset ennen toimitusta.
Järjestelmän tehokkuus riippuu selkeästi dokumentoiduista hyväksymiskriteereistä. Lasin tarkastukseen kuuluu käytännön päätöksiä hyväksyttävistä kuplien koosta, muotisauman näkyvyydestä, pintavioista ja näytteessä sallittujen viallisten pullojen määrästä. Näistä vaatimuksista tulee sopia asiakkaan ja toimittajan välillä ennen tuotannon aloittamista sen sijaan, että niistä keskustellaan ensimmäistä kertaa toimituksen jälkeen.
Toimittajat, jotka dokumentoivat projektikohtaiset tarkastuskriteerit ja säilyttävät hyväksytyt vertailunäytteet, voivat ylläpitää johdonmukaisempia laatustandardeja ja vähentää erimielisyyksiä tuotteen hyväksymisen aikana. Räätälöityjä vartenlasillinen viinapulloNämä yksityiskohdat ovat erityisen tärkeitä, kun pullon muoto, lasin kirkkaus, pintakäsittely ja koristelu ovat osa lopullista eritelmää.
Tämä tarkastusrakenne ei ole ainutlaatuinen yhdelle valmistajalle. Se kuvastaa käytännöllistä lähestymistapaa, jota käytetään lasisäiliöteollisuudessa: vikoja voi esiintyä tuotannon eri vaiheissa, ja eri kohtiin tehdyt tarkastukset auttavat tunnistamaan ongelmat, jotka saattavat jäädä yhdestä lopputarkastuksesta huomaamatta.
HYT Packaging noudattaa tätä monivaiheista tarkastustapaa, ja tarkastusprioriteetit määräytyvät pullon suunnittelun, valmistusprosessin ja käyttötarkoituksen mukaan.
Lasipullotoimittajaa arvioiville asiakkaille hyödyllisempi kysymys ei ole pelkästään tarkastusten lukumäärä, vaan se, onko jokaisessa tarkastuksessa selkeät, dokumentoidut hyväksymiskriteerit. Kuusi tarkastusta, joissa on epämääräisiä rajoja, antavat vähemmän varmuutta kuin pienemmät tarkastukset, joita tukevat erityisstandardit, määritellyt näytteenottomenetelmät ja hyväksytyt vertailunäytteet.
Aiheeseen liittyviä uutisia
- Miksi keraaminen kukko-viskikahvipullo on täydellinen valinta korkealaatuisiin alkoholijuomien pakkauksiin
- Miksi 750 ml:n pyöreä Arizona-lasipullo on erinomainen valinta premium-viinapakkauksiin
- Uusi räätälöity vodkalasipullo: HYT-pakkaus pohjoisamerikkalaiselle alkoholijuomalle
- Miksi 1,75 litran lasikannu kahvalla on älykäs valinta nykyaikaiseen juomapakkaukseen
- HYT Packaging lanseeraa uuden kevyen piikivilasisen väkevien alkoholijuomien pullolinjan tukemaan vähähiilisiä juomamerkkejä
- Kuinka pitkäkaulainen Bellissima-lasinen viinapullo baarikorkilla voi nostaa juomamerkkiäsi
Jätä minulle viesti
Uudet tuotteet

Uutissuositukset